


Fragen Sie drei Personen, was es mit dem „Galvanisieren einer Radnabe“ auf sich hat, und Sie erhalten drei unterschiedliche Antworten. Ein Sanierer kann eine selektive Beschichtung durchführen, um eine verschlissene Spindel wieder auf die richtige Größe zu bringen. Ein Ladenbesitzer meint möglicherweise, rostige Nabengehäuse für eine neue Zinkschicht einzuschicken. Ein Teilekäufer meint möglicherweise einfach eine Nabenbaugruppe, die bereits beschichtet und bereit zum Einpressen ankommt. Alle drei sind legitim und treffen auf den gleichen Punkt zu: Eine Beschichtung muss Streusalz vom Stahl fernhalten, ohne die Toleranzen zu beeinträchtigen, die den Rundlauf eines Rades ermöglichen.
Wir haben viel Zeit damit verbracht, Radnabenbaugruppen zu bauen, daher neigen wir dazu, die Beschichtung eher als Prozessfenster denn als kosmetische Ergänzung zu betrachten. Die folgenden Anmerkungen zeigen, wie wir darüber denken und was wir wissen würden, wenn wir diejenigen wären, die es kaufen würden.
Eine Nabenbaugruppe ist ein Stapel von Oberflächen mit sehr unterschiedlichen Aufgaben. Der Flansch trägt das Rad und den Bremsrotor. Das Gehäuse hält das Lager. Die Bolzen klemmen alles zusammen. Bei den meisten modernen Geräten übermittelt ein magnetischer Encoderring oder ein Sensorfenster Radgeschwindigkeitsdaten an das ABS-Modul. Die Galvanisierung berührt mehrere dieser Oberflächen, und das Ziel ist fast immer das gleiche: eine Barriere, die winterliche Sole, Kies und jahrelange Hitzezyklen übersteht.
Der Vorteil ist an gegossenen oder geschmiedeten Gehäusen und an freiliegenden Hardware deutlich zu erkennen. Korrosion beginnt normalerweise an Kanten, Porosität und abgeplatzter Farbe und kriecht dann unter die umgebende Beschichtung. Eine ordnungsgemäß aufgetragene Zinkschicht verzögert den Beginn und verlangsamt die Ausbreitung, wenn sie einmal begonnen hat. Stehbolzen und Befestigungsschrauben profitieren sogar noch mehr, denn eine abgerundete, verrostete Mutter ist eher ein Problem am Straßenrand als ein Werkstattproblem.
Ebenso wichtig ist es zu wissen, welche Oberflächen nicht in die Badewanne gelangen sollten:
Die Unterscheidung, die am wichtigsten ist, ist die elektrolytische versus nichtelektrolytische. Beim Verzinken wird Strom verwendet und an der Oberfläche des Teils Wasserstoff erzeugt. Bei Zinklamellen-Tauch-Schleuder-Beschichtungen und E-Beschichtungen ist dies nicht der Fall. Bei Teilen mit hoher Härte wie Bolzen und bestimmten Spindeln entscheidet dieser einzelne Unterschied darüber, ob ein Nachbacken der Platte obligatorisch ist oder ob eine andere Chemie von Anfang an sinnvoller ist.
Die folgende Tabelle fasst die Oberflächenbehandlungen zusammen, die wir am häufigsten auf Nabenkomponenten sehen. Bei den Zahlen handelt es sich um branchenübliche Werte, die bei frühen Gesprächen hilfreich sein sollen, es handelt sich nicht um Spezifikationen für einen bestimmten Bereich.
| Fertig | Typische Dicke | Salzsprühtest (ASTM B117) | Wo es auf eine Nabe passt |
|---|---|---|---|
| Alkalisches Zink mit Passivierung | 8-12 Mikrometer | 300-500 Stunden bis zum Rotrost | Guss- oder Schmiedegehäuse, allgemeine Aftermarket-Baugruppen |
| Saures Zink (Chlorid) | 5-10 Mikrometer | 150-300 Stunden | Blanke Flansche aus kohlenstoffarmem Stahl, bei denen die Abdeckung wichtiger ist als extreme Korrosionsbeständigkeit |
| Zink-Nickel (12-15 % Nickel) | 8-15 Mikrometer | 700-1.000 Stunden | Spindeln und Naben werden an Schwersalzgürtelmärkte verkauft |
| Zinklamellen-Dip-Spin | 8-12 Mikrometer | 500-1.000 Stunden | Bolzen und Befestigungselemente sowie Teile, bei denen Wasserstoffversprödung ein Problem darstellt |
| E-Beschichtung oder Pulverbeschichtung | 20-60 Mikrometer | Systemabhängig | Äußeres Erscheinungsbild des Gehäuses mit maskierten kontrollierten Oberflächen |
Eine dauerhafte Beschichtung ist meist Vorbereitung. Lassen Sie eine Spülung aus oder hinterlassen Sie einen Film Ziehöl in einem Sackloch, und auch die beste Badchemie wird immer noch Blasen bilden. Eine typische Zeile läuft so ab:
Das Maskieren ist der Schritt, der im Stillen darüber entscheidet, ob das Teil funktioniert. Ein Stopfen, der sich um einen halben Millimeter verschiebt, kann einen dünnen Ablagerungsring auf einem Lagersitz hinterlassen, der ausreicht, um die Presskraft zu verändern. Für einen genaueren Blick auf den Umgang mit diesen Oberflächen in der Produktion, unsere Hinweise zu Oberflächenbehandlung bei der Herstellung von Nabenbaugruppen näher darauf eingehen.
Hochfeste Bolzen und gehärtete Spindeln absorbieren beim elektrolytischen Beschichten Wasserstoff und können Stunden oder Tage später reißen, manchmal ohne Belastung des Teils. Das Hinterbacken innerhalb eines definierten Fensters nach dem Galvanisieren ist die Standardkontrolle. Wenn das Risiko hoch ist, beseitigt eine nicht-elektrolytische Zinklamellenbeschichtung das Problem, anstatt es zu bewältigen.
Zehn Mikrometer pro Seite bedeuten zwanzig Mikrometer Durchmesser. Bei einem Lagergehäuse ist das der Unterschied zwischen einer korrekten Presspassung und einer Passung, bei der sich das Gehäuse beim Einbau dreht oder reißt. Jede Beschichtung einer Bohrung sollte eine bewusste Entscheidung mit einer Zeichnungstoleranz dahinter sein.
Encoderringe und Sensorfenster sind gnadenlos. Eine verirrte Ablagerung auf der Magnetspur oder eine Beschichtung, die den Sensorspalt überbrückt, kann ein unregelmäßiges Radgeschwindigkeitssignal erzeugen, das wie ein ABS-Fehler aussieht und nie auf den Beschichter zurückgeführt werden kann.
Eine glänzende Oberfläche verbirgt Porosität, Überlappungen und Grate ziemlich gut, zumindest bis zum ersten Winter. Korrosion, die unter einer guten Beschichtung beginnt, breitet sich weiter aus als Korrosion auf blankem Stahl, sodass die Qualität des Untergrunds immer noch die Obergrenze für die Beschichtungsleistung bestimmt.
Die Geographie erledigt hier die meiste Arbeit. Ein Hub, der seinen Standort in Michigan, Ontario oder im Nordosten der Vereinigten Staaten verbringt, sieht weitaus mehr Chlorid als einer in Arizona, und die Beschichtungsspezifikation sollte dies widerspiegeln. Ebenso wichtig ist die Belastung: Eine Vorderradnabe für einen Pickup mit einem Gewicht von einer halben Tonne und eine Nabe für einen Lastkraftwagen mit einem Gewicht von einer Tonne können sich eine Finish-Familie teilen und benötigen aufgrund der Bolzenhärte und der Profildicke dennoch unterschiedliche Vorbehandlungs- und Backpläne.
Bei Frontanwendungen von Leicht-Lkw und SUV sorgt eine Nabe mit fünf oder sechs Ösen und einer mitteldicken Zinkschicht in der Regel für ein ausgewogenes Verhältnis zwischen Kosten und Lebensdauer. Vier-Nasen-Fronteinheiten im Toyota-Stil, wie die Baugruppe für 4Runner-, FJ Cruiser- und Tacoma-Anwendungen, sind ein gutes Beispiel für ein Teil, bei dem abgedeckte Bohrungen und eine saubere Flanschfläche mehr ausmachen als ein paar zusätzliche Mikrometer Ablagerung.
 HANHUB 515040 Vorderradnabe und Lagerbaugruppe Vier-Loch-Frontbaugruppe für 4Runner, FJ Cruiser, Tacoma, GX460 und GX470; relevant, wenn saubere Flanschflächen und abgedeckte Bohrungen wichtig sind. Produkt anzeigen →
Hinterradnabenbaugruppen verdienen ein eigenes Gespräch. Bei vielen Einheiten der 512-Serie sitzt der Encoder auf der Flanschseite, daher geht es bei der Beschichtungsfrage weniger um die Dicke als vielmehr darum, die Magnetspur durch Reinigen, Galvanisieren und Passivieren absolut sauber zu halten. Eine hintere Einheit, die die Prüfstandsprüfungen besteht und dann einen Geschwindigkeitssensorcode ausgibt, ist fast immer ein Maskierungsproblem und kein Lagerproblem.
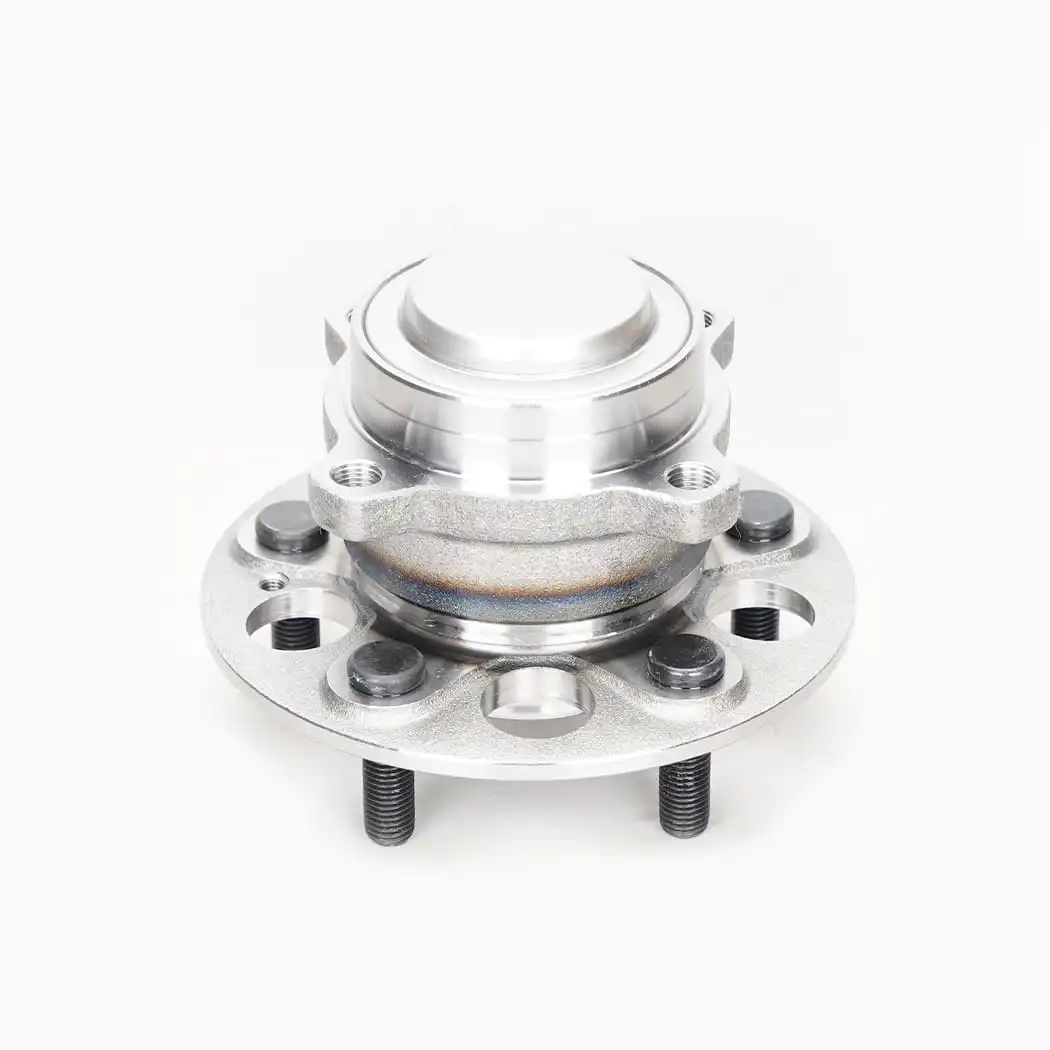 HANHUB 512633 Hinterradnabe und Lagerbaugruppe ABS-Heckbaugruppe mit fünf Laschen für den CR-V 2017–2020, geeignet für Heckanwendungen, bei denen Sauberkeit auf der Encoderseite und ordnungsgemäße Abdeckung von entscheidender Bedeutung sind. Produkt anzeigen →
Am anderen Ende stehen schwere Pickups und Lastwagen mit Fahrgestell. Einheiten mit acht und zehn Stollen tragen höhere Radlasten, dickere Bolzen und eine stärker freiliegende bearbeitete Oberfläche, was die Spezifikationen in Richtung Zink-Nickel oder ein Zinklamellensystem plus Hinterbacken verschiebt. Einheiten, die für F-450- und F-550-Super-Duty-Anwendungen gebaut wurden, sind typisch für diese Gruppe, bei der die Entscheidung über die Beschichtung in Wirklichkeit eine Entscheidung über die Haltbarkeit ist.
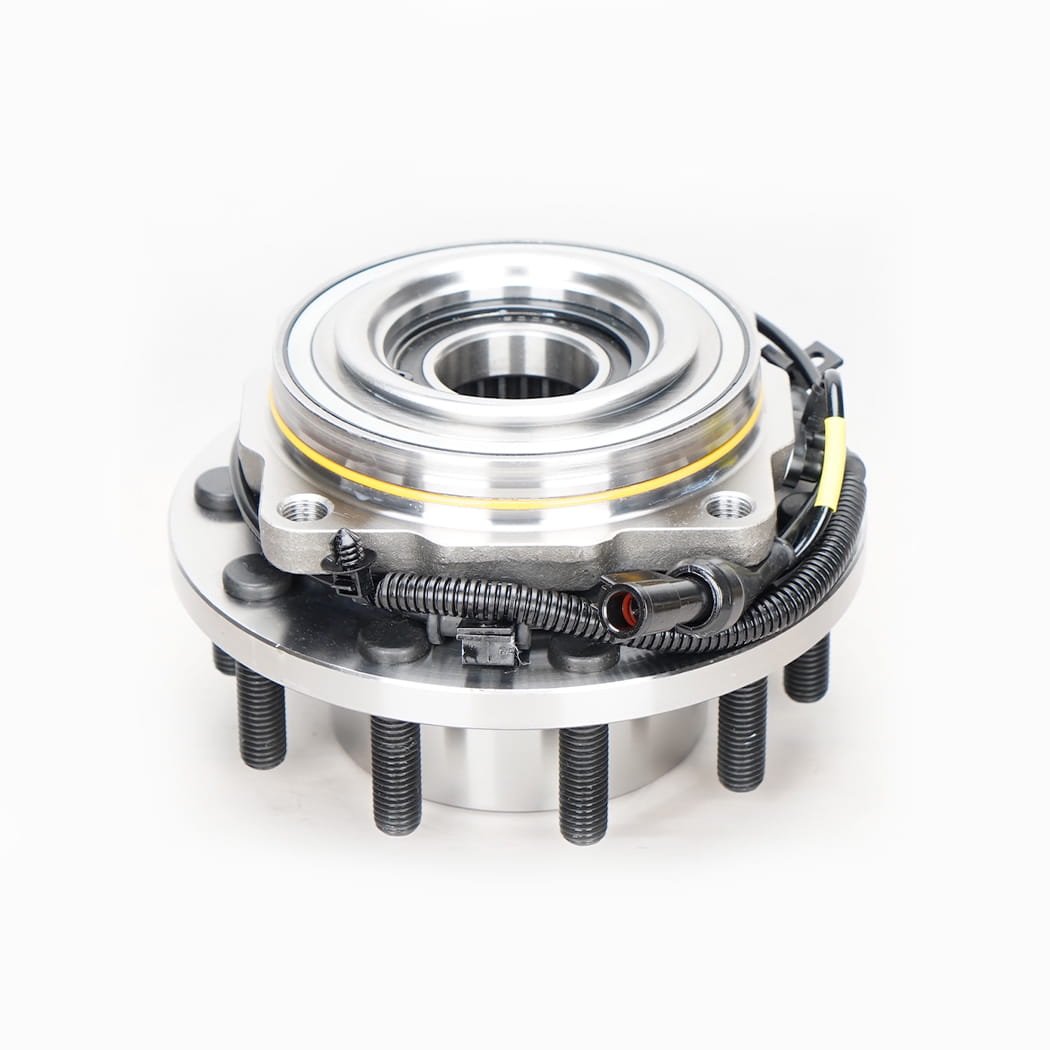 HANHUB 515083 Vorderradnabe und Lagerbaugruppe Zehn-Laschen-Frontbaugruppe für F-450 und F-550 Super Duty 2005–2010, relevant für Hochleistungsanwendungen, bei denen die Haltbarkeit der Beschichtung eine zentrale Rolle spielt. Produkt anzeigen →
Wenn Sie einen Lieferanten qualifizieren, verraten Ihnen ein paar Fragen mehr als eine Broschüre:
Unsere eigene Antwort beginnt mit der Tatsache, dass die Nabe selbst im eigenen Haus hergestellt wird, mit Werkzeugen, Verpackung und einem Testlabor unter einem Dach, weshalb wir ein Beschichtungsfenster festhalten können, anstatt es im Nachhinein auszuhandeln. Den Aufbau könnt ihr auf unserem sehen Werksseite . Für nordamerikanische Kunden laufen Lager und Service über unsere angeschlossene Vertriebsgesellschaft in Novi, Michigan, wo auch die meisten Fragen zur Beschichtung in praktische Antworten zu Lieferzeiten und gemischten Paletten umgewandelt werden.
Das Galvanisieren einer Radnabe ist kein dekorativer Schritt, der am Ende einer Produktionslinie angeschraubt wird. Es handelt sich um einen kontrollierten Prozess, der Stahl unter den schlimmsten Bedingungen schützt, denen ein Fahrzeug ausgesetzt ist, und der nur funktioniert, wenn Maskierung, Dicke, Brennen und Inspektion alle übereinstimmen. Bringen Sie diese vier in eine Reihe und die Beschichtung verschwindet im Hintergrund, und genau das sollte ein gutes Finish bewirken.
• ADD: 42705 Grand River Avenue, Suite 201, Novi. Michigan 48375, USA.
© Copyright 2017 Hangzhou Hanji Auto Parts.co., Ltd. All Rights Reserved. Hersteller von Radnabeneinheiten


